
化工设备机械密封的泄漏,多发生在静密封圈、动密封套以及轴套与摩擦副贴合面等部位,其成因涉及过热损伤、静密封失效、长期磨损、动密封点失效等多个方面。处理泄漏问题,既要掌握科学的泄漏量衡量标准,还要结合安装静试验、试运转、正常运转三个阶段综合判断,并从清洗维护、材料选型、规范安装和定期检修等环节入手。本文梳理了化工机械密封泄漏的常见部位、成因及处理方法,供大家参考。
一、先弄清泄漏部位与衡量标准
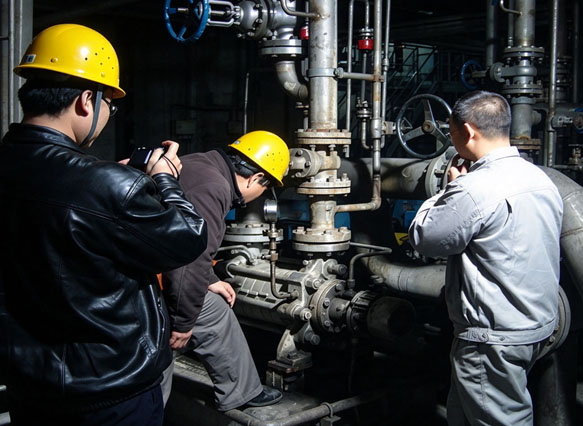
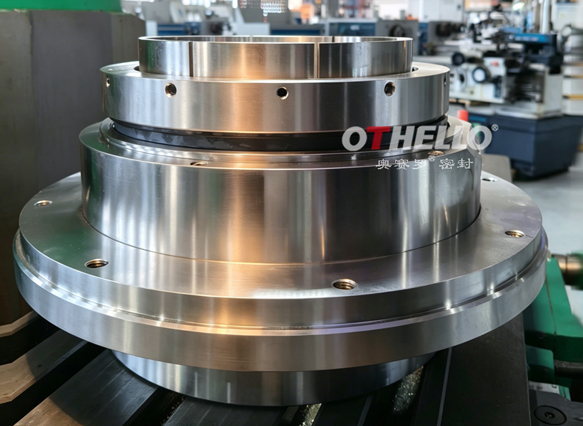
在质量管理中,优化和改进设备,是保证化工机械密封质量的基础。化工机械密封常见的泄漏部位有:静密封圈、动密封套,以及轴套与平面摩擦副的贴合面等。一旦发现这些部位泄漏,就需要及时查明原因,为正确处理打下基础。
泄漏量的测量同样重要。机械密封的泄漏量与轴径大小成正比:轴径在 4cm 以下时,每分钟泄漏量不超过 5mL;轴径在 4~11cm 之间时,每分钟泄漏量不超过 7mL。不过在实际工作中,mL 这个单位应用较少,现场通常以"滴/分"来直观衡量。通过有针对性的技术改造,水泵等相关设备的性能也能得到有效提升。
二、泄漏的四大原因
机械密封泄漏的原因是多方面的,主要有以下四类:
1. 过热损伤。 摩擦产生的热量如果不能及时释放,密封端面会因过热产生裂纹,进而引发泄漏。
2. 静密封失效。 静密封点泄漏,主要是密封圈本身存在问题,如尺寸不达标、老化、表面有划痕等质量缺陷。
3. 长期磨损。 化工机械长期运转,密封副受到持续磨损,也会导致泄漏。
4. 动密封点失效。 如果介质压力不足或粘度不够,容易发生泄漏。此外,轴的因素也不容忽视——轴径过粗、旋转时出现晃动,同样会造成渗漏。
三、泄漏部位分布与判断方法
泵用机械密封的型号各不相同,综合各类泄漏情况,泄漏主要分布在以下几个部位:轴套与轴之间、动环与轴之间、动环与静环之间、密封端盖与泵体之间。
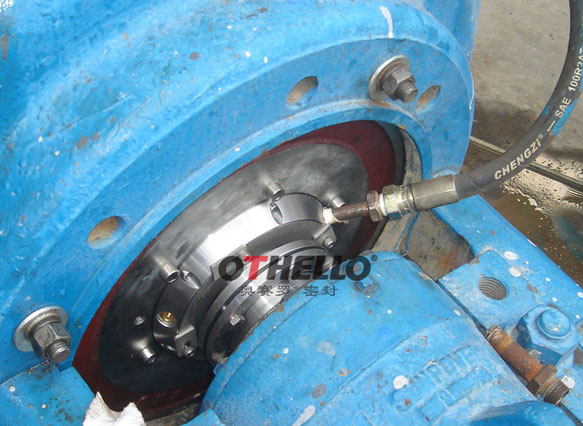
其中有些部位容易观察和判断,有些则需要一定的技术基础和检修经验才能得出正确结论。判断泄漏状况,应分三个阶段进行:
安装静试验时观察:此时发生的泄漏一般比较容易判断和处理;
试运转时观察:重点留意密封的初期表现;
正常运转时观察:若正常运行中发生泄漏,需及时更换磨损严重的零件和寿命已到期的零件,避免因维护不当造成更大损失。
四、处理方法与预防措施
1. 加强清洗环节。
应注重加强连续清洗操作,包括作业介质清洗和净工艺液清洗。清洗介质不符合要求,是化工机械泄漏的重要影响因素。当介质压力、温度、流量等参数与设计要求不符而发生泄漏时,可通过调整、检查等方式,保证介质的压力、温度和流量符合实际要求。
2. 合理选择密封材料。
选材时要结合不同的场所和工作条件,综合考虑材料的导热性、耐磨性、韧性、强度等指标。只有考虑周到、准备充分,才能使所用材料真正符合要求,避免设备泄漏,减少安全隐患。
3. 规范安装、定期维护。
要尽可能防止机泵机械泄漏、提高运行可靠性,需要在设计之初就选用合适的材料,安装时严格按规定程序操作,并在后续使用中做好定期检查与维护。只有真正确保机泵设备的正常运转效率,才能延长其使用寿命,切实保障企业的经济效益。
以上内容摘自网络,如侵删!
OTHELLO(奥赛罗)密封公司在工业密封行业有二十多年的成功经验和完善的售前、售中和售后的丰富经验,诚招石油石化、火电、造纸、钢铁等行业合作伙伴,共同发展!详情致电:0311-87316999
手机扫一扫添加微信

服务热线
0311-87316999
 新闻资讯